
Статьи
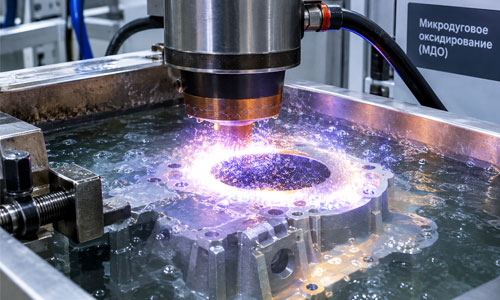
Микродуговое оксидирование (МДО), часто называемое плазменно-электролитическим окислением (ПЭО) — это высокотехнологичный электрохимический процесс модификации поверхности вентильных металлов. В отличие от классического анодирования, где рост пленки лимитируется пробоем электролита, МДО переводит процесс в режим управляемых микроразрядов. Деталь погружается в слабощелочной электролит, на нее подается переменный или импульсный ток сверхвысокой плотности (до 100 А/дм²). На границе раздела фаз возникают тысячи хаотичных микродуг температурой до 8 000 °C, которые длятся микросекунды. Под воздействием ударной волны плазмы и экстремального нагрева происходит одновременное окисление металла основы, перенос компонентов электролита внутрь структуры и перекристаллизация оксидов.

Технология классифицируется по типу используемого тока и составу ванны:
- По полярности: биполярные установки (наиболее эффективны для формирования плотной керамики), униполярные асимметричного тока.
- По энергетическому режиму: кинетический (короткие мощные импульсы для твердости) и термодинамический (длительные разряды для роста толщины).
- По типу электролита: силикатно-щелочные (для алюминия), фосфатные (для магния), а также комбинированные сульфатно-молибдатные системы с добавлением нанодисперсных частиц диоксида циркония или карбида кремния для армирования покрытия.
«Особенности метода заключаются в том, что покрытие растет не только наружу, но и глубоко внутрь кристаллической решетки металла, создавая беспористую переходную зону. Это исключает риск скалывания слоя при деформации детали. Мы работаем не с поверхностью, мы меняем материал на глубину до трети общей толщины стенки тонкостенного профиля. По сути, мы превращаем мягкий алюминиевый сплав в композит, где мягкая сердцевина удерживается монолитной бронебойной керамикой». – по оценкам технологов гальванических производств
Преимущества, недостатки и сферы применения технологии МДО
Покрытия, полученные методом МДО, обладают уникальным комплексом физико-механических свойств. Их базовая твердость достигает 1800–2500 HV (что сопоставимо с сапфиром), коэффициент трения снижается до 0,1–0,15 при использовании графенсодержащих добавок, а термостойкость позволяет работать в диапазоне от -150 до +800 °C без потери адгезии. Диэлектрическая прочность превышает 30 кВ/мм, обеспечивая абсолютную электроизоляцию высоковольтных узлов.
Ключевые преимущества перед гальваникой и классическим анодированием:
- Экологичность: отсутствие тяжелых металлов (хрома, никеля) и кислот высокой концентрации, минимальный объем стоков.
- Адгезия: когезионная связь с основой выше прочности самого материала, покрытие невозможно отделить механически.
- Износостойкость: ресурс работы сопряжений увеличивается в 5–10 раз даже при сухом трении.
- Декоративность: возможность получения глубоких матовых оттенков (графит, бронза, шампань) без органических красителей за счет интерференции света в толстом слое.
Недостатки технологии носят преимущественно экономический и аппаратурный характер. Высокий расход электроэнергии делает процесс дороже традиционного анодирования на 30–40%, поэтому для снятия металла, а не роста оксида, в том же электролите применяют электролитно-плазменную полировку. Скорость нанесения относительно невысока — формирование рабочего слоя толщиной 40–60 мкм занимает от 40 минут до нескольких часов. Кроме того, оборудование требует сложной автоматизации систем охлаждения электролита и компенсации реактивной мощности.
Применяется технология там, где отказ узла означает катастрофу или колоссальные убытки. В авиастроении МДО защищает лопатки компрессоров и элементы гидросистем от эрозии песком и пылью. В автопроме технологию используют для гильз цилиндров двигателей внутреннего сгорания и деталей подвески электромобилей, снижая их массу без потери ресурса. Нефтегазовая отрасль внедряет МДО на запорной арматуре буровых платформ для защиты от сероводородного растрескивания и абразивного износа шламом. Также метод незаменим в травматологии для создания биоинертных пористых покрытий на титановых имплантатах, ускоряющих остеоинтеграцию.
Требуется микродуговое оксидирование (МДО)?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Результаты внедрения и парк оборудования для микродугового оксидирования
Внедрение МДО позволяет достичь радикальных эксплуатационных результатов. Инженерный результат — кратное увеличение межремонтного интервала механизмов. Например, ресурс поршней гидроцилиндров строительной техники вырастает с 3000 до 15000 моточасов. Экономический эффект формируется за счет отказа от дорогостоящих бронзовых и нержавеющих сплавов в пользу дешевого алюминия с керамической броней, а также снижения затрат на смазочные материалы. Экологический результат — соответствие производств международным стандартам ISO 14001 благодаря замкнутому циклу фильтрации ванн.
Процесс производится на специализированных программно-аппаратных комплексах, состоящих из трех критических блоков:
- Силовой блок (реверсивные тиристорные или транзисторные IGBT-модули), способный генерировать асимметричный ток сложной формы мощностью от 50 до 1000 кВт.
- Реакторная группа (рабочие ванны из полипропилена или футерованной стали объемом от 500 до 10000 литров) с системами барботажа и многоступенчатой очистки электролита.
- Роботизированный манипулятор и система позиционирования, обеспечивающая равномерность электрического поля на деталях со сложным профилем (шахматы, соты, ребра жесткости).
Современное оборудование обязательно включает модули машинного зрения и нейросетевой анализ акустического спектра микроразрядов. Система в реальном времени корректирует скважность импульсов, предотвращая пережог тонких сечений и гарантируя отклонение толщины покрытия по всей площади детали не более чем на 5%, что переводит МДО из разряда ремесла в точную цифровую индустриальную технологию.
16.10.2026


